PCP (Planejamento e Controle da Produção) é o conjunto de rotinas que define o que produzir, quanto, quando e com quais materiais, e acompanha se a produção saiu como o planejado. Na prática, ele responde a três perguntas: temos matéria-prima para essa ordem? Temos capacidade para entregar no prazo? O que foi produzido bate com o que foi planejado? Neste guia você vê as etapas do PCP, as fórmulas de necessidade de materiais, capacidade, eficiência e ponto de pedido, e como aplicar tudo em uma pequena indústria, com exemplos numéricos.
O que é PCP e para que serve
O PCP liga o que o comercial vendeu ao que a fábrica produz e ao que o estoque tem. Sem ele, a fábrica descobre que faltou matéria-prima quando a linha para, aceita pedidos que não consegue entregar no prazo e só conhece o custo real do produto por estimativa.
Alguns autores e consultorias usam a sigla PPCP (Planejamento, Programação e Controle da Produção), que destaca a programação, a etapa em que as ordens de produção são detalhadas e sequenciadas. Para uma pequena indústria, a ideia é a mesma: planejar, programar e controlar.
As etapas do PCP
- Planejamento: define o que produzir, em que quantidade e para quando, a partir das vendas e da previsão de demanda, e verifica se a capacidade e os materiais dão conta.
- Programação: transforma o plano em ordens de produção, com datas, quantidades e sequência.
- Controle: acompanha a execução, registra o que foi produzido, compara com o planejado e corrige desvios.
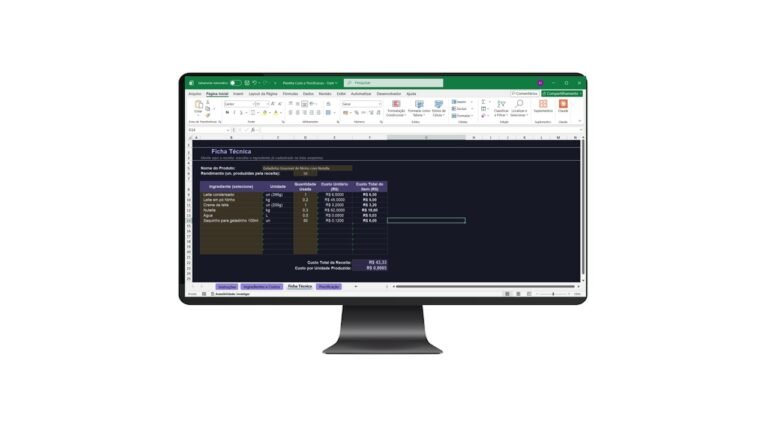
Para esse ciclo funcionar, você precisa de uma base: a ficha técnica de cada produto, ou seja, a lista de matérias-primas e as quantidades necessárias para fazer uma unidade.
Passo 1: calcule a necessidade de materiais
Necessidade bruta = quantidade a produzir × consumo por unidade × (1 + perda)
Quantidade a comprar = necessidade bruta − estoque disponível
Exemplo 1: ordem de 200 camisetas
- Consumo de tecido por camiseta: 1,2 m
- Perda no corte: 5%
- Necessidade bruta: 200 × 1,2 × 1,05 = 252 m
- Estoque de tecido: 150 m
- Quantidade a comprar = 252 − 150 = 102 m
Sem essa conta, o comum é descobrir a falta no meio da produção. Com ela, o pedido ao fornecedor sai antes de a ordem começar. Se a ordem tem vários materiais, repita o cálculo para cada um.
Passo 2: calcule a capacidade de produção
Capacidade por dia (horas) = operadores × horas por dia × eficiência
Peças por dia = capacidade por dia ÷ tempo padrão por peça
Exemplo 2: em quantos dias a ordem fica pronta
- Operadores: 4
- Jornada: 8 horas
- Eficiência esperada: 85%
- Capacidade por dia: 4 × 8 × 0,85 = 27,2 horas
- Tempo padrão por camiseta: 0,5 hora
- Peças por dia: 27,2 ÷ 0,5 = 54,4 peças
- Prazo para 200 peças: 200 ÷ 54,4 = 3,7 dias, ou seja, 4 dias
Com essa conta, você responde ao cliente que pede 200 peças para daqui a 2 dias com um número, e não com um palpite. Se o prazo não fecha, o PCP mostra as saídas: hora extra, mais um operador ou entrega parcial.
Passo 3: programe as ordens de produção
Com a necessidade de materiais e a capacidade definidas, cada pedido vira uma ordem de produção com produto, quantidade, data de início e data de entrega. Uma regra simples para sequenciar é produzir primeiro o que tem o prazo de entrega mais próximo, respeitando as ordens que dividem a mesma máquina ou o mesmo operador.
Registre cada ordem em um único lugar. Programação em papel solto ou em mensagens de WhatsApp se perde, e é a causa mais comum de pedidos esquecidos.
Passo 4: controle estoque, produção e custo
Ponto de pedido do estoque
Ponto de pedido = consumo diário × prazo de reposição + estoque de segurança
Se a fábrica consome 30 m de tecido por dia, o fornecedor leva 5 dias para entregar e você quer uma segurança de 40 m: 30 × 5 + 40 = 190 m. Quando o estoque chega a 190 m, é hora de pedir.
Eficiência da produção
Eficiência (%) = quantidade produzida ÷ quantidade planejada × 100
Se foram planejadas 200 peças e saíram 184 boas, a eficiência é de 184 ÷ 200 × 100 = 92%. Acompanhe por ordem e por lote: uma eficiência que cai sempre no mesmo produto ou no mesmo turno aponta onde está o problema.
Custo médio por unidade produzida
Custo unitário = (matéria-prima + mão de obra + outros custos do lote) ÷ unidades boas
- Matéria-prima consumida: 252 m × R$ 18,00 = R$ 4.536,00
- Mão de obra do lote: 4 operadores × 4 dias × 8 horas × R$ 22,00 = R$ 2.816,00
- Outros custos do lote: R$ 600,00
- Total: R$ 7.952,00
- Unidades boas: 184
- Custo unitário = 7.952 ÷ 184 = R$ 43,22
Esse é o custo real da produção. Compará-lo com o custo estimado mostra se o preço de venda está cobrindo o que a fábrica gasta.
Erros comuns no PCP de pequenas indústrias
- Produzir sem ficha técnica e depender da memória de quem trabalha há mais tempo.
- Não considerar a perda no cálculo da matéria-prima.
- Prometer prazo sem calcular a capacidade.
- Não registrar o apontamento de produção e, por isso, não saber a eficiência.
- Dar baixa manual no estoque, o que gera lançamento duplicado ou esquecido.
- Calcular o custo por estimativa e nunca conferir com o custo real do lote.
- Manter o comercial e a produção desconectados. A venda é fechada sem saber se há matéria-prima ou capacidade.
Como fazer o PCP sem montar tudo do zero
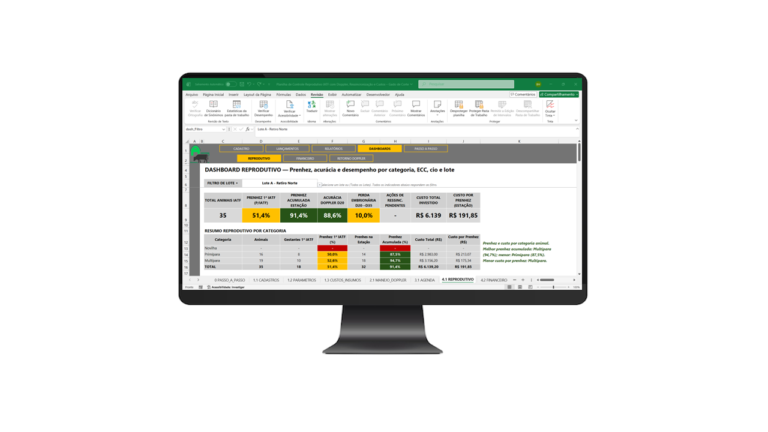
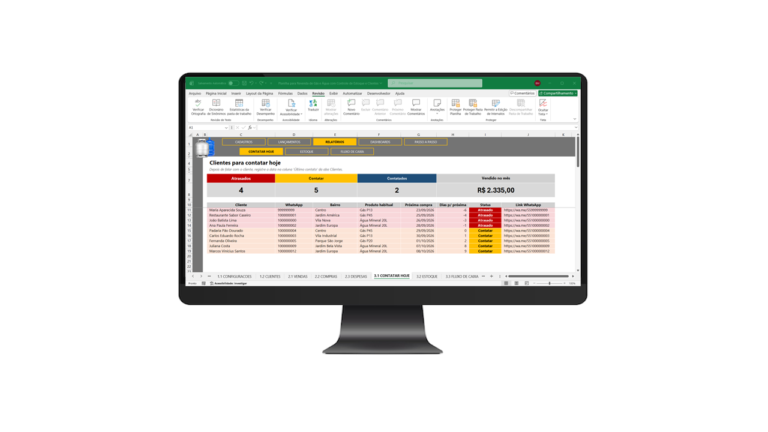
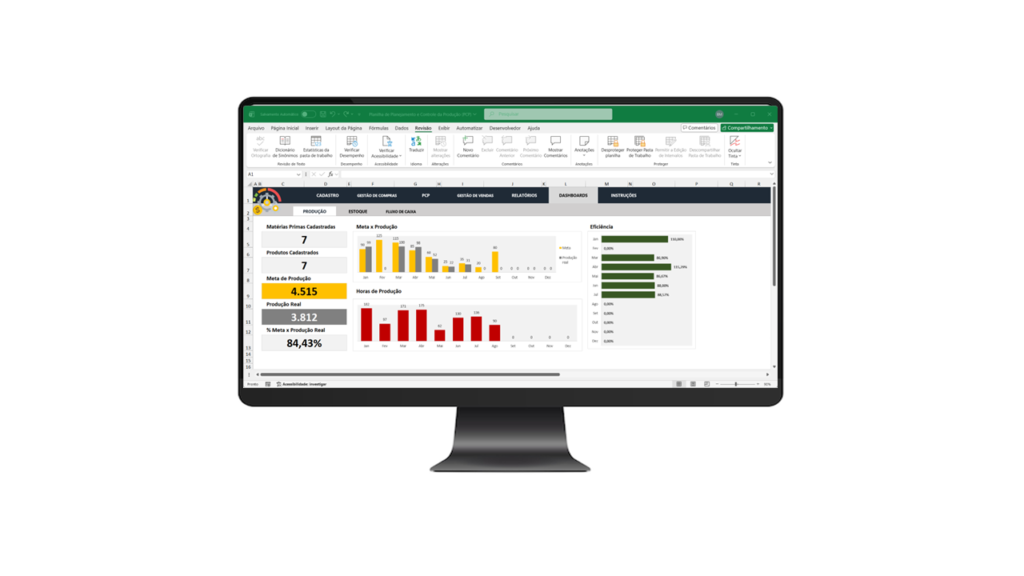
É possível fazer tudo isso em uma planilha em branco, mas ligar a ficha técnica ao estoque, ao apontamento e ao custo exige fórmulas que são fáceis de quebrar. A Planilha de PCP: Controle de Produção e Estoque em Excel já vem pronta para a rotina da fábrica:
- Cadastro da ficha técnica de cada produto uma única vez.
- Baixa automática de matéria-prima a cada apontamento de produção lançado, com base na ficha técnica.
- Eficiência do lote calculada automaticamente.
- Custo médio de produção por unidade pronta, calculado a partir do custo médio real das compras de matéria-prima.
- Estoque, custos e resultado do mês atualizados a cada lançamento.
- 3 dashboards automáticos, do cadastro da matéria-prima ao resultado financeiro.
Ela atende indústrias de pequeno e médio porte, como confecções, metalúrgicas, indústrias de alimentos e de cosméticos e marcenarias, e funciona sem depender de sistema pago. O pagamento é único, sem mensalidade. Você recebe a planilha logo após a compra, com vídeo tutorial e suporte pelo WhatsApp.
👉 Ver a Planilha de PCP em Excel
Perguntas frequentes sobre PCP
O que é PCP?
PCP é o Planejamento e Controle da Produção: o conjunto de rotinas que define o que produzir, quanto e quando, garante os materiais e a capacidade necessários e acompanha se a produção saiu como o planejado.
Quais são as etapas do PCP?
Planejamento, programação e controle. No planejamento, define-se o que produzir e se há capacidade e materiais. Na programação, as ordens de produção são detalhadas e sequenciadas. No controle, compara-se o realizado com o planejado e corrigem-se os desvios.
Qual é a diferença entre PCP e PPCP?
PPCP é Planejamento, Programação e Controle da Produção. O nome destaca a etapa de programação, que detalha as ordens e a sequência das operações. Na prática, os dois termos descrevem a mesma função.
Como calcular a eficiência da produção?
Divida a quantidade produzida pela quantidade planejada e multiplique por 100. Se foram planejadas 200 peças e saíram 184 boas, a eficiência é de 92%.
Uma pequena fábrica precisa de PCP?
Sim. Quanto menor a estrutura, menos folga existe para erros de estoque e de prazo. O PCP pode começar simples, com ficha técnica, controle de estoque e apontamento de produção, e crescer conforme a necessidade.
Fontes: FM2S – PPCP: o que é, etapas e como aplicar na produção e Senior – PCP: o que é Planejamento e Controle de Produção. Os valores dos exemplos são ilustrativos.